

Як дасягнуць дакладнага кантролю ляза пры рэзцы тытуню?
У высакахуткаснай прамысловай вытворчасці час — гэта не проста паказчык прадукцыйнасці, а базавы крытэрый жыццяздольнасці прадукту. Гэтая рэальнасць нідзе не праяўляецца так відавочна, як ва другаснай апрацоўцы тытуню. Сучасныя лініі па вытворчасці і ўпакоўцы цыгарэт працуюць з астранамічнай хуткасцю, часта вырабляючы да 20 000 цыгарэт у хвіліну. Пры такіх хуткасцях мікрасекунднае адхіленне ў механічным выкананні прыводзіць да велізарных адходаў прадукцыі, неадпаведнасці шчыльнасці і дарагіх незапланаваных прастояў.
У цэнтры гэтага патрабавальнага аперацыйнага асяроддзя знаходзіцца асноўны апрацоўчы рэжучы апарат. Дасягненне аднолькавай шырыні зрэзаў, чыстых зрэзаў і бесперашкоднай цэласнасці лісця патрабуе дакладнай сінхранізацыі паміж падачай сыравіны і выкананнем ляза. У гэтым поўным кіраўніцтве разглядаюцца асноўныя праблемы сістэм кіравання рэзкай тытуню і падрабязна апісваецца, як укараненне перадавых рашэнняў па аўтаматызацыі, такіх як сервапрывад AMK KWD 2, дазваляе кіраўнікам вытворчых цэхаў дасягнуць беспрэцэдэнтных узроўняў дакладнасці і прапускной здольнасці.
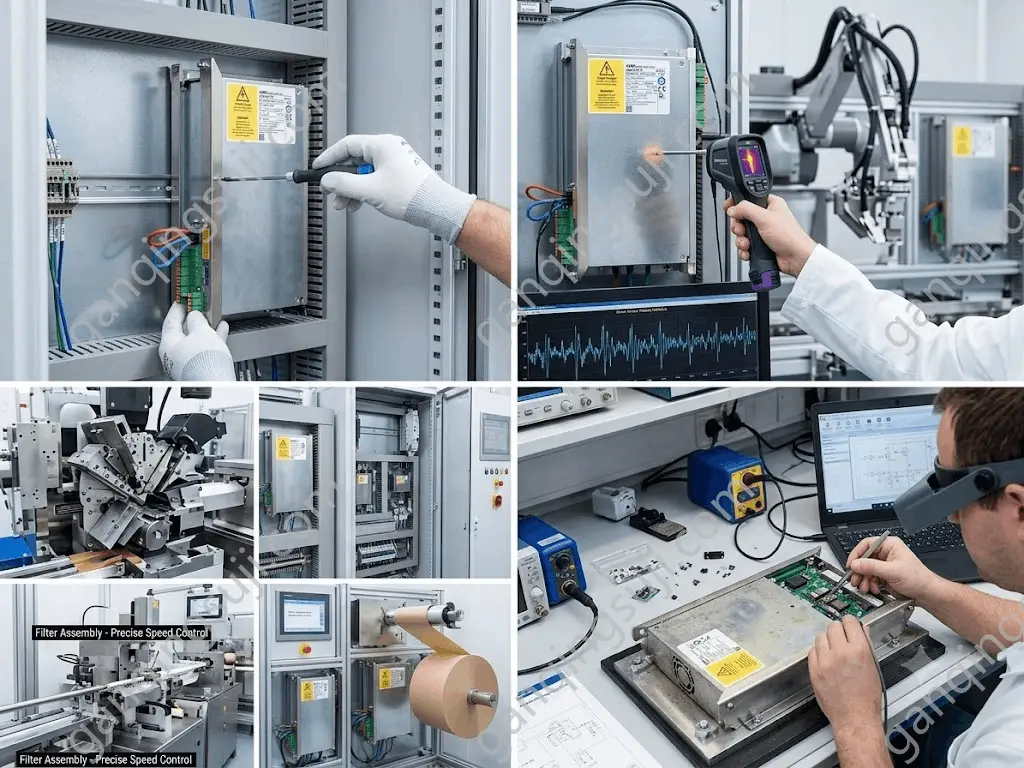
Вырашальная роля дакладнасці ў сучаснай нарэзцы тытуню
Рэзка тытунёвага лісця — гэта вельмі адчувальны фізічны працэс. У адрозненне ад аднастайных сінтэтычных матэрыялаў, апрацаванае тытунёвае лісце дэманструе натуральныя змены ўтрымання вільгаці, эластычнасці і шчыльнасці. Калі рэжучы нож удараецца аб шчыльны сціснуты тытунёвы жмут, механічная сістэма адчувае хуткія, нелінейныя ваганні нагрузкі.
Калі прывад, які сілкуе рэжучы нож, не можа дынамічна рэагаваць на гэтыя зменлівыя сілы, узнікае некалькі сістэмных паломак:
● Неадпаведная шырыня рэзкі: нязначныя ваганні хуткасці ляза змяняюць таўшчыню здробненых тытунёвых нітак (анучы). Гэта змяняе характарыстыкі гарэння і смакавы профіль канчатковага прадукту.
● Павялічанае ўтварэнне пылу і дробных часціц: няправільна адрэжанае або няправільна настроенае лязо здрабняе ліст, а не рэжа яго акуратна. Гэта стварае лішак тытунёвага пылу, што прыводзіць да адходаў матэрыялу і засмечвання абсталявання.
● Хуткі знос ляза: Мікраспыненні і перавышэнне хуткасці ствараюць велізарную цеплавую і механічную нагрузку на рэжучую абзу, што значна скарачае тэрмін службы нажа.
Каб вырашыць гэтыя праблемы, абсталяванне для першаснай апрацоўкі абапіраецца на дынамічныя профілі кіравання рухам. Рэжучае лязо павінна не толькі падтрымліваць жорсткі профіль хуткасці, але і карэктаваць сваё становішча ў рэжыме рэальнага часу ў залежнасці ад хуткасці падачы ўваходнага прадукту.
Дэканструкцыя тэхнічных праблем пазіцыянавання ляза
Каб зразумець, як вырашыць праблему адхілення ляза, трэба спачатку разгледзець абмежаванні контуру кіравання састарэлага абсталявання. Традыцыйныя сістэмы часта аддзялялі прывад канвеера ад контуру кіравання рэжучай галоўкі. Такая архітэктура стварала небяспечную затрымку распаўсюджвання. Да таго часу, як датчык ніжэй па плыні выявіў нязначнае праслізгванне ў канвееры падачы абгорткі або ліставага жмыху, лязо ўжо завяршыла некалькі цыклаў рэзкі, адхіленых ад цэнтра.
Сапраўдная аптымізацыя патрабуе строгай сінхранізацыі электроннага кулачкавага пераключэння (e-cam). Вось рэзання павінна выступаць у якасці дакладнага падпарадкаванага галоўнага віртуальнага энкодэра, які адсочвае прасоўванне матэрыялу. Гэта патрабуе прамысловага прывада, здольнага адначасова выконваць высокачастотныя контуры кіравання токам, хуткасцю і становішчам.
Акрамя таго, асяроддзе апрацоўкі тытуню вядома сваёй жорсткасцю. Дробны тытунёвы пыл дзейнічае як абразіў і ізалятар, асядаючы ў электрычных шафах і механічных вузлах. Абсталяванне, абранае для гэтага прымянення, павінна мець як надзейную фізічную герметызацыю, так і выключныя ўласцівасці цеплавога кіравання, каб прадухіліць заўчасны выхад з ладу кампанентаў падчас бесперапыннай кругласутачнай вытворчасці.
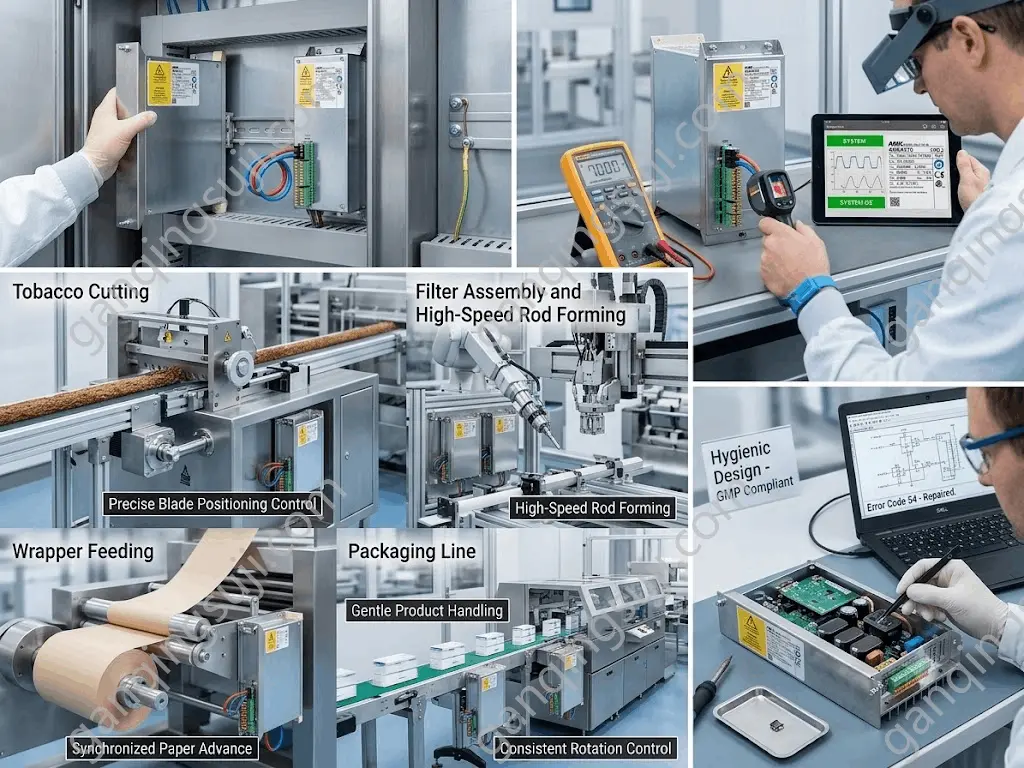
Рашэнне ўраўнення дакладнасці з дапамогай пашыранай архітэктуры сервапрывадаў
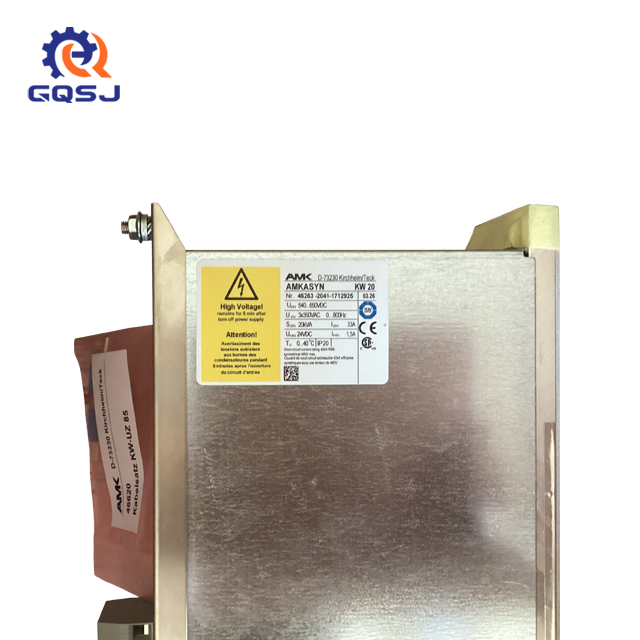
Пераадоленне гэтых структурных бар'ераў патрабуе адыходу ад звычайных прывадаў з пераменнай частатой да сферы высокапрадукцыйных серватэхналогій. Серварухад AMK KWD 2 (канкрэтна пазначаны нумарам замовы: E760) спецыяльна распрацаваны для выканання гэтых інтэнсіўных патрабаванняў шматвосевай сінхранізацыі.
Мікрасекундная сінхранізацыя ў рэжыме рэальнага часу
Серыя KWD 2 выкарыстоўвае шырокапалосныя камунікацыйныя пратаколы для значнага скарачэння часу цыклу кіравання. Пры выкананні складаных рухаў электроннай перадачы прывад кантралюе зваротную сувязь энкодэра непасрэдна з вала ляза. Калі скок шчыльнасці тытунёвай шкваркі спрабуе запаволіць лязо, прывад імгненна ўводзіць карэкціруючы пікавы крутоўны момант. Гэта хуткая рэгуляванне гарантуе, што лязо захоўвае сваё абсалютнае становішча адносна падачы матэрыялу аж да мікраметра.
Дынамічны электронны кулачковы механізм для шматступеньчатых ліній
У комплексных вытворчых установах цыгарэт рэзка тытуню не адбываецца ізалявана. Сістэма рэзкі павінна бесперашкодна ўзаемадзейнічаць з наступнымі працэсамі. Выкарыстоўваючы перадавыя магчымасці апрацоўкі прывада KWD 2, інжынеры могуць бесперашкодна звязаць першасную паслядоўнасць рэзкі з другаснай фазай высакахуткаснага фармавання стрыжняў . Гэты інтэграваны падыход гарантуе, што па меры пераходу здробненага тытуню ў рэжым бесперапыннай вытворчасці стрыжняў дадзеныя аб шчыльнасці перадаюцца ўніз па лініі, дынамічна рэгулюючы хуткасць падачы і інструменты ўшчыльнення без прыпынку лініі.
Тэрмастойкасць і дыягностыка тэхнічнага абслугоўвання
Фізічнае асяроддзе завода па перапрацоўцы тытуню патрабуе абсталявання, здольнага вытрымліваць экстрэмальныя ўмовы. Кампактная канструкцыя і перадавая архітэктура цеплааддачы KWD 2 забяспечваюць стабільную працу нават пры мантажы ў шчыльна размешчаных шафах кіравання.
Акрамя таго, дзякуючы інтэграцыі сучасных стратэгій прагнастычнага абслугоўвання, прывад пастаянна кантралюе структурныя параметры, такія як пульсацыі крутоўнага моманту і тэмпература абмотак. Любое нечаканае адхіленне служыць раннім папярэджаннем. Тэхнікі могуць выкарыстоўваць партатыўнае дыягнастычнае абсталяванне, такое як цеплавізійныя камеры, для выяўлення механічнага супраціву або затуплення лапатак, перш чым гэта прывядзе да крытычнага адключэння сістэмы.
Сінергетычная аўтаматызацыя па ўсёй вытворчай лініі
Нягледзячы на тое, што дакладнасць нарэзкі тытуню застаецца галоўным фактарам для максімальнага павелічэння выхаду сыравіны, фабрыка не можа дасягнуць пікавай эфектыўнасці, аптымізуючы адну машыну. Сапраўдная моц сучаснага кіравання рухам рэалізуецца, калі аднолькавая высокапрадукцыйная прывадная платформа разгорнута па ўсёй асноўнай восі вытворчай лініі.
Напрыклад, пасля першаснага разака сістэма падачы абгорткі павінна спраўляцца з далікатнай паперай або абгортачнымі матэрыяламі. Выкарыстанне той жа серваплатформы KWD 2 для падачы абгорткі гарантуе ідэальна сінхранізаванае прасоўванне паперы. Гэта ліквідуе скокі нацяжэння, якія выклікаюць разрыў паперы.
Аналагічным чынам, магчымасці хуткай апрацоўкі ўваходных дадзеных прывада робяць яго ідэальным для інтэграцыі ў зоны кантролю якасці, запускаючы механізмы імгненнага адхілення дэфектаў без шкоды для агульнай хуткасці сістэмы. Калі ўся вытворчая пляцоўка выкарыстоўвае стандартызаваны высокапрадукцыйны ўзровень аўтаматызацыі, затрымка перакрыжаванай сувязі зніжаецца да нуля, а кіраванне запаснымі часткамі значна спрашчаецца.
Каб убачыць, як гэтыя асобныя блокі кіравання аб'ядноўваюцца ў цэласную, высокапрадукцыйную прамысловую экасістэму, вы можаце азнаёміцца з нашым поўным аналізам сучасных канфігурацый аўтаматызацыі тытунёвага абсталявання.
Укараненне найлепшых практык для канфігурацыі сервапрывадаў
Мадэрнізацыя да высакаякаснага абсталявання для прывадаў — гэта толькі першы крок; максімізацыя прыбытку ад інвестыцый патрабуе выканання строгіх стандартаў рэалізацыі падчас уводу ў эксплуатацыю.
1. Аптымізацыя налады контуру хуткасці: Улічваючы нестабільныя характарыстыкі нагрузкі тытунёвага аскепка, стандартныя контуры налады PI (прапарцыйна-інтэгральнага) часта прыводзяць да празмернага перавышэння. Інжынерам варта рэалізаваць агрэсіўныя ўзмацненні папярэдняй сувязі на аснове профіляў паскарэння, каб дазволіць прываду прэвентыўна супрацьстаяць механічнаму супраціўленню.
2. Забяспечце жорсткую механічную муфту: любы люфт у рэдуктары або вузле муфты прывядзе да звядзення на нішто мікрасекунднага часу водгуку сервапрывада. Для хуткаснага рэзання абавязковыя планетарныя рэдуктары з высокім крутоўным момантам і нулявым люфтам.
3. Экранаванне адчувальных ліній зваротнай сувязі: Высокачастотныя частоты пераключэння высокапрадукцыйных прывадаў могуць прыводзіць да электрамагнітных перашкод (EMI) у кабелі зваротнай сувязі энкодэра. Заўсёды пракладвайце лініі зваротнай сувязі праз спецыяльныя заземленыя каналы далей ад кабеляў сілкавання высокай магутнасці.
Для інжынерных каманд, якія жадаюць параўнаць бягучую прадукцыйнасць сваіх машын з міжнароднымі галіновымі базавымі паказчыкамі, Савет па аўтаматызацыі з адкрытым зыходным кодам (OMAC Packaging Workgroup Council) прапануе вельмі падрабязныя тэхнічныя структуры, якія ахопліваюць адкрытыя камунікацыйныя архітэктуры і шматвосевыя профілі бяспекі, праз свой афіцыйны партал OMAC Packaging Workgroup.
Доўгатэрміновы ўплыў дакладнага кантролю на бізнес
Інвестыцыі ў высакаякасныя рашэнні для кіравання рухам прыносяць вымерныя дывідэнды па ўсім вашым аперацыйным балансе. Пераводзячы вашы сістэмы рэзкі на высокадакладную прывадную экасістэму з нізкай затрымкай, ваша прадпрыемства адразу ж атрымае структурныя перавагі:
● Зніжэнне ўзроўню браку матэрыялу: ліквідацыя адхіленняў ад нарэзкі непасрэдна азначае эканомію тон тытунёвай сыравіны на працягу тыповага гадавога вытворчага цыклу.
● Ніжэйшы агульны кошт валодання (TCO): Больш плаўная перадача крутоўнага моманту абараняе рэдуктары, падшыпнікі і нажы ад моцных механічных удараў, зніжаючы выдаткі на замену кампанентаў.
● Палепшаная паслядоўнасць брэнда: пастаўка аднастайнага, ідэальна здробненага тытуню гарантуе, што вашы прадукты для канчатковага спажыўца адпавядаюць дакладным нормам па вазе і шчыльнасці, захоўваючы рэпутацыю брэнда ва ўсім свеце.
Каб даведацца больш пра змяненне рэгулятарнага ландшафту, які рэгулюе высакахуткаснае абсталяванне для вытворчасці спажывецкіх тавараў, азнаёмцеся з комплекснымі стандартамі, складзенымі Міжнароднай арганізацыяй па стандартызацыі (ISO) , у якіх выкладзены ключавыя паказчыкі бяспекі і эфектыўнасці аўтаматызаванага прамысловага абсталявання.
Conclusion
Дасягненне бездакорнай дакладнасці рэзкі тытуню больш не з'яўляецца раскошай, даступнай толькі для спецыялізаваных машын, вырабленых на заказ. Спалучаючы глыбокае разуменне механічнай дынамікі лісця з перадавой архітэктурай прывада, такой як AMK KWD 2, сучасныя вытворчыя магутнасці могуць ліквідаваць вытворчыя праблемы мінулага. Стандартызацыя вашых высакахуткасных цыклаў апрацоўкі на надзейных, спагадлівых і інтэлектуальных прывадных сістэмах — гэта самы хуткі шлях да забеспячэння вашай канкурэнтнай перавагі на патрабавальным сусветным рынку.